Artykuł sponsorowany
Jak materiał i szczelina złącza wyznaczają granice łączenia wiązką laserową w serii
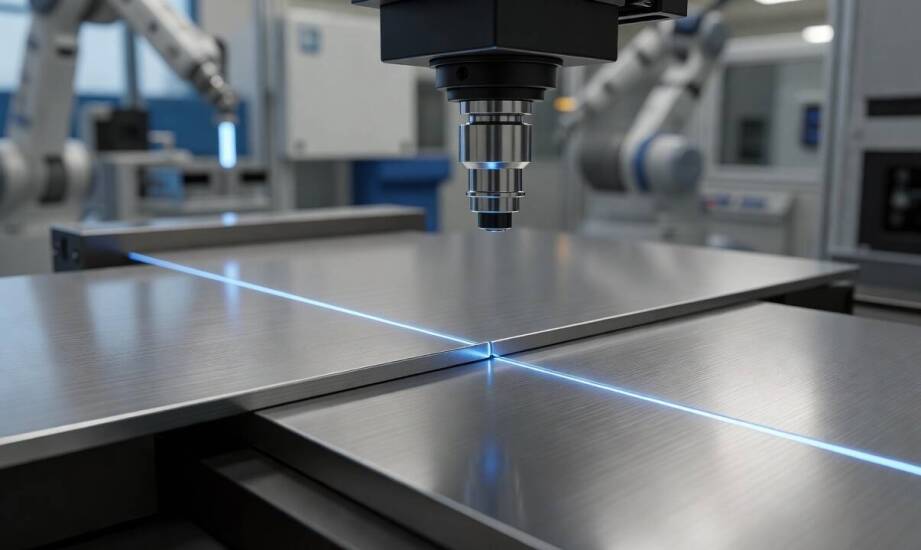
Wdrożenie nowoczesnych metod spajania metali do produkcji seryjnej wymaga dogłębnej analizy technicznej. Kwalifikacja technologii łączenia wiązką światła opiera się na jednoczesnej ocenie trzech głównych czynników. Obejmują one rodzaj użytego materiału, docelową geometrię szczeliny złącza oraz zakładaną skalę wielkości serii. Brak spełnienia tych warunków uniemożliwia uzyskanie powtarzalnej jakości spoiny, niezależnie od mocy i generacji zastosowanego źródła. Właściwe przygotowanie procesu i zrozumienie fizyki samego zjawiska pozwala uniknąć kosztownych błędów podczas planowania masowej produkcji.
Przeczytaj również: Jak prawidłowo przechowywać złoto inwestycyjne?
Wpływ materiału i precyzji pasowania na jakość złącza
Stal konstrukcyjna i węglowa bardzo dobrze pochłaniają promieniowanie w zakresie bliskiej podczerwieni. Taka właściwość umożliwia stabilne utrzymanie jeziorka spawalniczego i głęboki przetop nawet przy umiarkowanej mocy źródła. Stal nierdzewna charakteryzuje się równie wysokim współczynnikiem absorpcji, a dodatkowo posiada bardzo niską przewodność cieplną. Dzięki temu spoiny powstają niezwykle szybko, natomiast obszar nagrzewania otaczającego materiału pozostaje minimalny, co radykalnie zmniejsza ryzyko odkształceń. Aluminium zachowuje się zupełnie inaczej, ponieważ w stanie surowym odbija znaczną część docierającej energii wiązki. Jego bardzo wysoka przewodność cieplna powoduje błyskawiczne rozproszenie ciepła w głąb detalu. Taka specyfika wymaga modulacji impulsowej, stosowania wyższej mocy oraz niezwykle precyzyjnego przygotowania powierzchni przed rozpoczęciem pracy.
Przeczytaj również: Jakie są kluczowe aspekty kontroli jakości w produkcji butelek plastikowych?
Różnice w pochłanianiu światła wpływają bezpośrednio na dobór parametrów pracy maszyny i rodzaj oprzyrządowania. Obróbka stopów aluminium często wymusza na inżynierach stosowanie dodatkowych zabiegów technicznych, w tym oscylacji wiązki lub podgrzewania wstępnego. Działania te pomagają uniknąć niestabilności jeziorka i niebezpiecznego zjawiska porowatości. Stal nierdzewna wybacza znacznie więcej i toleruje szerszy zakres ustawień. Ułatwia to automatyzację cyklu produkcyjnego w seriach średnich i wielkoseryjnych.
Przeczytaj również: Jakie właściwości powinien mieć dywanik dielektryczny do zastosowań przemysłowych?
Sama podatność materiału na absorpcję nie gwarantuje jednak poprawnego złącza, jeśli zawiedzie geometria ułożenia detali. Dopuszczalna szerokość szczeliny oraz tolerancje odchyleń w autogenicznym procesie łączenia nie są wartościami sztywnymi i uniwersalnymi dla każdego projektu. Zależą one ściśle od wybranej geometrii złącza oraz precyzji pasowania krawędzi, znanej w inżynierii jako fit-up. Nadmierna przestrzeń między łączonymi elementami prowadzi do braku pełnego przetopienia lub powstawania lokalnych pocienień. Elementy przeznaczone do tego typu montażu wymagają często włączenia w ciąg technologiczny dodatkowego frezowania lub szlifowania. Ten krok eliminuje luzy i zapewnia idealnie powtarzalne ułożenie w sztywnych uchwytach pozycjonujących.
Integracja technologiczna i zastosowania przemysłowe
Włączenie zaawansowanego łączenia metali do nowoczesnej linii produkcyjnej wymaga sprawnego zarządzania całym cyklem powstawania i przemieszczania detalu. Zintegrowany proces łączy w jednym miejscu cięcie blach, frezowanie CNC, precyzyjne toczenie oraz ostateczny montaż podzespołów. Skupienie tych operacji w jednym zakładzie eliminuje potrzebę logistyki i transportu półfabrykatów między zewnętrznymi wykonawcami. Zrobotyzowane ramię operacyjne skutecznie uzupełnia pracę w obszarach o utrudnionej dostępności przestrzennej.
Sektor motoryzacyjny bardzo chętnie wykorzystuje tę technologię przy seryjnym łączeniu elementów strukturalnych karoserii, szczelnym zamykaniu układów wydechowych oraz produkcji komponentów silnika. Wymagana jest tam bezwzględna powtarzalność i minimalizacja odkształceń cieplnych, które mogłyby zaburzyć parametry gotowej części. W przemyśle elektronicznym metoda ta służy do tworzenia bardzo precyzyjnych połączeń miniaturowych komponentów i hermetycznych obudów czujników. Z kolei branża wentylacyjna i grzewcza z powodzeniem wdraża spawanie laserowe przy budowie kanałów dystrybucyjnych oraz skomplikowanych wymienników ciepła, gdzie dominuje praca z bardzo cienkimi arkuszami blach.
Istnieją jednak zdefiniowane ograniczenia technologiczne. Elementy o znacznej grubości ścianki, złącza bez możliwości uzyskania idealnego dostępu liniowego dla optyki oraz stopy o skrajnie wysokim współczynniku odbicia wymuszają zastosowanie alternatywnych technik. Należy do nich klasyczna metoda MIG/MAG, wycinanie strumieniem wody ze ścierniwem lub tradycyjne łączenie mechaniczne za pomocą nitów. Silne odbicia promieniowania od powierzchni miedzi lub błyszczącego aluminium niosą bezpośrednie ryzyko trwałego uszkodzenia kosztownej optyki głowicy, co naturalnie zawęża obszar opłacalnych ekonomicznie aplikacji.
Realizacją kompleksowej obróbki metali dla firm z sektora automotive, elektronicznego i instalacyjnego zajmuje się Amstal. Zakład zlokalizowany w Modlnicy opiera swój proces o zintegrowane działania produkcyjne, w których precyzyjne formowanie blach i obróbka skrawaniem płynnie przechodzą w etap montażu docelowego. Wykorzystanie nowoczesnych maszyn obróbczych, obejmujących urządzenia marek Trumpf i Bystronic, usprawnia i przyspiesza przechodzenie od wykrawania surowego materiału do końcowego łączenia zespołów przestrzennych.
Ostateczna przydatność wybranej metody łączenia zależy od pełnej zgodności właściwości materiału, geometrii projektowanego złącza oraz skrupulatnie przygotowanych brzegów. Sama analiza zachowania cieplnego i optycznego konkretnego stopu metalu stanowi zaledwie pierwszy, teoretyczny krok. Prawdziwym sprawdzianem skuteczności wdrożonej technologii pozostaje możliwość zapewnienia stabilnego pasowania dla całego zakładanego wolumenu. Tylko dogłębne zrozumienie tych powiązań gwarantuje stworzenie trwałego i bezawaryjnego procesu produkcyjnego.
Kategorie artykułów
Polecane artykuły

Personalizowane skrzynie na wymiar a ochrona cennego sprzętu
W różnych branżach, takich jak muzyka, fotografia czy medycyna, odpowiednie zabezpieczenie cennego sprzętu ma kluczowe znaczenie. Personalizowane skrzynie na wymiar oferują maksymalną ochronę przed uszkodzeniami mechanicznymi, wilgocią i wstrząsami. Dzięki temu profesjonaliści mogą skupić się na swo

Dlaczego masaż antycellulitowy może być doskonałym uzupełnieniem masażu relaksacyjnego?
Masaż relaksacyjny to skuteczna metoda odprężenia i redukcji stresu, przynosząca liczne korzyści zarówno dla ciała, jak i umysłu. Wprowadza pacjenta w stan głębokiego relaksu, co pozytywnie wpływa na samopoczucie psychiczne oraz fizyczne. Regularne stosowanie tej terapii może prowadzić do poprawy zd